


سلام! بهعنوان تامینکننده قالب پیشفرم، مدتهاست که در این بازی بودهام و از نزدیک دیدهام که ضخامت دیواره محصولات قالبهای پریفرم چقدر میتواند حیاتی باشد. این فقط در مورد ساختن چیزی که به نظر خوب می رسد نیست. این در مورد اطمینان از عملکرد محصول نهایی به عنوان مورد نظر است. بنابراین، بیایید به عواملی بپردازیم که می توانند بر ضخامت دیواره محصولات قالب پریفرم تأثیر بگذارند.
خواص مواد
نوع ماده ای که استفاده می کنید یکی از مهم ترین عوامل موثر بر ضخامت دیوار است. پلاستیک های مختلف ویژگی های جریان، ویسکوزیته و نرخ انقباض متفاوتی دارند. به عنوان مثال، پلی کربنات (PC) یک ماده با استحکام بالا است اما ویسکوزیته نسبتاً بالایی دارد. هنگام استفاده از PC در قالبگیری پیشفرم، ممکن است به دیواره کمی ضخیمتر برای اطمینان از پر شدن مناسب حفره قالب نیاز باشد. از سوی دیگر، پلی اتیلن ترفتالات (PET) معمولا در پریفرم های بطری نوشیدنی استفاده می شود. این ویژگی جریان خوبی دارد که در بسیاری از موارد امکان طراحی دیوارهای نازکتر را فراهم میکند.
رطوبت موجود در مواد پلاستیکی نیز نقش دارد. اگر این ماده دارای رطوبت بیش از حد باشد، می تواند باعث ایجاد مشکلاتی در طول فرآیند قالب گیری شود، مانند حباب ها یا ضخامت ناهموار دیوار. به عنوان مثال، اگر شما در حال قالب گیری یکقالب پریفرم بطری روغنبا PET و PET به درستی خشک نشده است، پریفرم حاصل ممکن است دارای ضخامت دیواره ناسازگار در مناطق مختلف باشد.
طراحی قالب
طراحی قالب پریفرم یکی دیگر از عوامل کلیدی است. شکل و اندازه حفره قالب به طور مستقیم بر ضخامت دیواره تأثیر می گذارد. یک قالب با شکل پیچیده ممکن است نیاز به دیوار ضخیمتری داشته باشد تا اطمینان حاصل شود که پلاستیک میتواند به تمام گوشهها و جزئیات جریان یابد. به عنوان مثال، الفقالب پریفرم جار گشادبا الگوهای پیچیده یا قطر زیاد ممکن است در مقایسه با یک قالب ساده و استوانهای پیشفرم، به ضخامت دیواره محاسبهشدهتری نیاز داشته باشد.
طراحی دروازه در قالب نیز بسیار مهم است. دروازه نقطه ای است که پلاستیک وارد حفره قالب می شود. اگر دروازه خیلی کوچک باشد، می تواند جریان پلاستیک را محدود کند و منجر به ضخامت دیواره ناهموار یا حتی تیرهای کوتاه شود (جایی که قالب به طور کامل پر نمی شود). برعکس، اگر دروازه بیش از حد بزرگ باشد، می تواند فشار بیش از حد ایجاد کند و ممکن است باعث ایجاد دیوارهای ضخیم تر در نزدیکی منطقه دروازه شود.
پارامترهای فرآیند قالب گیری
دما در طی فرآیند قالب گیری تاثیر بسزایی بر ضخامت دیوار دارد. اگر دمای بشکه خیلی پایین باشد، پلاستیک به راحتی جریان نمی یابد و ممکن است دستیابی به ضخامت دیواره ثابت دشوار باشد. پلاستیک ممکن است خیلی سریع جامد شود و برخی از قسمتهای پریفرم را نازکتر از بقیه کند. از سوی دیگر، اگر دما خیلی بالا باشد، پلاستیک میتواند بیش از حد سیال شود و ممکن است به دلیل جریان بیش از حد، دیوارهها نازکتر از حد مورد نظر شوند.
فشار و سرعت تزریق نیز مهم است. فشار تزریق بالاتر می تواند پلاستیک را مجبور کند که حفره قالب را به طور یکنواخت پر کند، که می تواند به دستیابی به ضخامت دیواره ثابت کمک کند. با این حال، اگر فشار بیش از حد بالا باشد، می تواند باعث فلاش (پلاستیک اضافی در خارج از قالب) یا حتی آسیب به قالب شود. سرعت تزریق نیز باید متعادل باشد. سرعت تزریق پایین ممکن است منجر به پر شدن ناهموار شود، در حالی که سرعت بسیار سریع می تواند باعث آشفتگی در جریان پلاستیک شود و در نتیجه ضخامت دیواره ناسازگار باشد.
فرآیند خنک سازی
فرآیند خنکسازی اغلب نادیده گرفته میشود، اما برای تعیین ضخامت دیواره محصولات قالب پیشفرم بسیار مهم است. اگر خنکسازی ناهموار باشد، میتواند باعث انقباض پلاستیک با سرعتهای مختلف در نواحی مختلف پریفرم شود. به عنوان مثال، اگر یک طرف پریفرم سریعتر از طرف دیگر سرد شود، طرفی که سریعتر سرد می شود بیشتر کوچک می شود و در نتیجه دیواره نازکتری در آن طرف ایجاد می شود.
زمان خنک شدن نیز مهم است. اگر پریفرم خیلی زود از قالب خارج شود، قبل از اینکه به اندازه کافی سرد شود، می تواند به جمع شدن و تغییر شکل ادامه دهد و منجر به ضخامت دیواره ناسازگار شود. از سوی دیگر، اگر زمان خنک سازی بیش از حد طولانی باشد، می تواند بازده تولید را کاهش دهد.
ماشین آلات و تجهیزات
کیفیت و وضعیت دستگاه و تجهیزات قالب گیری می تواند بر ضخامت دیوار تأثیر بگذارد. دستگاهی با قطعات فرسوده مانند پیچ معیوب یا نازل نشتی می تواند در کنترل جریان پلاستیک و فشار ایجاد کند. این می تواند منجر به ضخامت دیواره ناهموار در پریفرم شود.
نیروی گیره دستگاه نیز مهم است. اگر نیروی گیره کافی نباشد، قالب ممکن است در طی فرآیند تزریق کمی باز شود و به پلاستیک اجازه فرار داده و باعث فلش یا ضخامت دیواره ناهموار شود.
عملیات پس از قالب گیری
برخی از عملیات پس از قالب گیری نیز می تواند بر ضخامت دیوار تاثیر بگذارد. به عنوان مثال، اگر پریفرم قبل از اینکه کاملاً خنک و تثبیت شود در معرض جابجایی یا حمل و نقل بیش از حد قرار گیرد، می تواند تغییر شکل داده و منجر به تغییر در ضخامت دیواره شود.
اگر قرار است پریفرم کشیده شود یا در محصول نهایی دمیده شود، نسبت کشش و پارامترهای فرآیند دمیدن باید به دقت کنترل شوند. کشش یا دمیدن نادرست می تواند باعث ناهماهنگی ضخامت دیواره محصول نهایی شود.
در نتیجه، عوامل زیادی وجود دارد که می تواند بر ضخامت دیواره محصولات قالب پریفرم تأثیر بگذارد. به عنوان یک تامین کننده قالب پریفرم، ما باید به تمام این جنبه ها توجه دقیق داشته باشیم تا اطمینان حاصل کنیم که می توانیم قالب های پریفرم با کیفیت بالا را ارائه دهیم که محصولاتی با ضخامت دیواره سازگار و مناسب تولید می کنند.
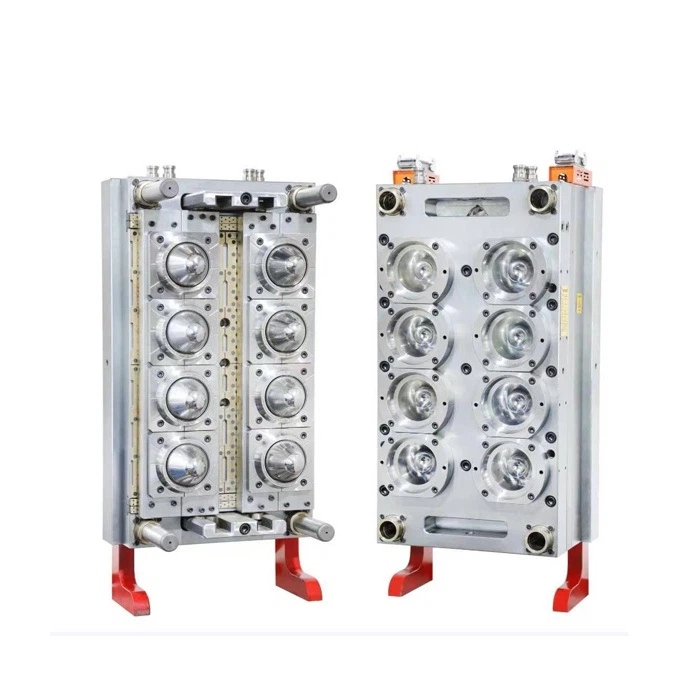
اگر در بازار قالبهای پریفرم هستید، خواه این باشد8 قالب پریفرم حفره اییا چیز دیگری، ما اینجا هستیم تا کمک کنیم. ما تخصص و تجربه لازم برای طراحی و ساخت قالب های پریفرم را داریم که نیازهای خاص شما را برآورده می کند. از تماس گرفتن و شروع گفتگو در مورد نیازهای قالب پریفرم خود دریغ نکنید. ما مشتاقانه منتظر همکاری با شما هستیم!

مراجع
- کتابچه راهنمای قالب گیری تزریق پلاستیک توسط Dominick V. Rosato و David V. Rosato
- "قالب سازی پلاستیک" نوشته جیمز اف. کارلی


