


سلام! من یک تامین کننده قالب های پریفرم پلاستیکی هستم و امروز می خواهم در مورد چالش های قالب گیری پریفرم پلاستیکی PET صحبت کنم. این رشته ای است که هم جذاب و هم پر از موانع است و من در طول سال ها سهم خود را از آنها دیده ام.
1. چالش های مرتبط با مواد
ابتدا اجازه دهید در مورد خود ماده PET صحبت کنیم. PET یا پلی اتیلن ترفتالات، پلاستیکی است که معمولاً برای پریفرم ها استفاده می شود، اما مجموعه ای از مشکلات خاص خود را دارد. یکی از چالش های اصلی جذب رطوبت است. PET تمایل به جذب رطوبت از هوا دارد و اگر این رطوبت به درستی قبل از قالب گیری حذف نشود، می تواند منجر به مشکلات جدی شود. هنگامی که PET مرطوب در طول فرآیند قالب گیری گرم می شود، آب به بخار تبدیل می شود. این بخار می تواند باعث ایجاد حباب یا فضای خالی در پریفرم شود و ساختار آن را ضعیف کرده و ظاهر آن را تحت تاثیر قرار دهد.
برای مبارزه با این، ما باید رزین PET را کاملا خشک کنیم. اما در اینجا مشکلی وجود دارد که خشک کردن بیش از حد نیز می تواند مشکل ساز باشد. اگر رزین برای مدت طولانی یا در دمای خیلی بالا خشک شود، می تواند شروع به تخریب کند، که خواص آن را تغییر می دهد و قالب گیری صحیح را سخت تر می کند. بنابراین، یافتن آن نقطه شیرین برای خشک کردن بسیار مهم است.
یکی دیگر از چالش های مرتبط با مواد، ویسکوزیته PET است. ویسکوزیته می تواند بسته به عواملی مانند وزن مولکولی رزین و دما در طول قالب گیری متفاوت باشد. اگر ویسکوزیته خیلی زیاد باشد، PET مذاب ممکن است به طور یکنواخت در حفره های قالب جریان نداشته باشد و در نتیجه پر شدن ناقص یا ضخامت دیواره ناهموار در پریفرم ها ایجاد شود. از طرف دیگر، اگر ویسکوزیته خیلی کم باشد، می تواند منجر به فلاش شود، که پلاستیک اضافی است که در اطراف لبه های پریفرم تشکیل می شود. کنترل ویسکوزیته مستلزم کنترل دقیق دما و درک خوب ویژگی های رزین است.
2. چالش های طراحی و ساخت قالب
طراحی و ساخت قالب پریفرم نیز حوزه های کلیدی است که در آن چالش ها بوجود می آیند. یکی از مسائل اصلی دستیابی به سرمایش یکنواخت است. در قالب چند حفره ای مانند ما16 قالب پریفرم حفره اییا48 قالب پریفرم حفره ای، هر حفره باید به طور یکنواخت خنک شود. اگر یک حفره سریعتر از بقیه سرد شود، پریفرم های موجود در آن حفره با سرعت متفاوتی منقبض می شوند که منجر به تغییر در اندازه و شکل می شود. این می تواند در طول فرآیند قالب گیری بعدی، که در آن پریفرم ها به محصولات نهایی مانند بطری تبدیل می شوند، مشکلاتی ایجاد کند.
ساخت قالب نیز مجموعه ای از مشکلات خود را دارد. حفره های قالب باید با دقت بسیار بالایی ماشین کاری شوند. حتی کوچکترین انحراف در ابعاد حفره می تواند منجر به پریفرم هایی شود که مشخصات لازم را ندارند. به عنوان مثال، اگر روکش گردنی پریفرم به طور دقیق ماشین کاری نشده باشد، می تواند باعث ایجاد مشکلات آب بندی در هنگام درپوش شدن محصول نهایی شود.
علاوه بر این، قالب باید از مواد باکیفیت ساخته شود که بتواند در برابر فشارها و دماهای بالا در فرآیند قالبگیری مقاومت کند. اگر مواد قالب به اندازه کافی بادوام نباشد، میتواند به سرعت فرسوده شود و منجر به افزایش هزینههای تولید و خرابی برای جایگزینی قالب شود.
3. چالش های کنترل فرآیند
کنترل فرآیند قالب گیری یک کار پیچیده است. یکی از مهمترین عوامل سرعت تزریق است. اگر سرعت تزریق خیلی سریع باشد، می تواند باعث پاشش PET مذاب یا ایجاد حفره های هوا در قالب شود. این می تواند منجر به نقص های سطحی روی پریفرم شود، مانند رگه ها یا تاول ها. از طرف دیگر، اگر سرعت تزریق خیلی آهسته باشد، PET ممکن است قبل از اینکه کل حفره قالب را پر کند شروع به خنک شدن کند و در نتیجه پریفرم های ناقص ایجاد شود.
فشار نگهدارنده یکی دیگر از پارامترهای مهم است. پس از پر شدن قالب با PET مذاب، فشار نگهدارنده ای اعمال می شود تا اطمینان حاصل شود که پلاستیک شکل قالب را به خود می گیرد و انقباض در هنگام سرد شدن را جبران می کند. اگر فشار نگهدارنده خیلی کم باشد، ممکن است پریفرم بیش از حد منقبض شود و باعث تغییرات ابعادی شود. اگر بیش از حد بالا باشد، می تواند منجر به استرس بیش از حد در پریفرم شود که می تواند آن را مستعد ترک خوردن کند.
کنترل دما نیز در طول فرآیند حیاتی است. دمای بشکه، جایی که PET ذوب می شود، باید به دقت تنظیم شود. اگر دما خیلی پایین باشد، PET ممکن است به طور کامل ذوب نشود و منجر به جریان ضعیف و پر شدن ناقص شود. همانطور که قبلا ذکر شد، اگر دما خیلی بالا باشد، PET می تواند تخریب شود. علاوه بر این، دمای قالب باید در سطح بهینه حفظ شود تا از خنک شدن و انجماد مناسب پریفرم اطمینان حاصل شود.
4. چالش های کنترل کیفیت
اطمینان از کیفیت پریفرم ها یک چالش مداوم است. بازرسی بصری یکی از روش های اولیه است، اما می تواند زمان بر و مستعد خطاهای انسانی باشد. حتی با اپراتورهای آموزش دیده، ممکن است نقص های کوچک را از دست بدهید. برخی از نقص ها، مانند حفره های داخلی یا ترک های استرس، ممکن است با چشم غیر مسلح قابل مشاهده نباشند.
برای غلبه بر این، از تکنیک های بازرسی پیشرفته تری مانند بازرسی اشعه ایکس یا آزمایش اولتراسونیک استفاده می کنیم. با این حال، این روش ها می توانند گران باشند و به تجهیزات تخصصی و پرسنل آموزش دیده نیاز داشته باشند.
یکی دیگر از جنبه های کنترل کیفیت، اطمینان از اینکه پریفرم ها دارای خواص مکانیکی مورد نیاز هستند، می باشد. به عنوان مثال، پریفرم ها باید دارای استحکام کافی برای مقاومت در برابر فرآیند قالب گیری ضربه ای و متعاقب آن جابجایی و ذخیره سازی محصولات نهایی باشند. آزمایش خواص مکانیکی، مانند استحکام کششی و مقاومت در برابر ضربه، به تجهیزات تست تخصصی نیاز دارد و میتواند فرآیندی پیچیده و زمانبر باشد.
5. چالش های زیست محیطی و مقرراتی
در دنیای امروز، نگرانی های زیست محیطی اهمیت فزاینده ای پیدا می کند. PET یک پلاستیک قابل بازیافت است، اما فرآیند قالبگیری میتواند تأثیرات زیستمحیطی داشته باشد. مصرف انرژی در طول فرآیند ذوب و قالب گیری قابل توجه است. کاهش این مصرف انرژی یک چالش است، اما رعایت مقررات زیست محیطی و کاهش هزینه های تولید نیز ضروری است.
الزامات نظارتی نیز وجود دارد که باید رعایت شود. به عنوان مثال، پریفرم های مورد استفاده در بسته بندی مواد غذایی و نوشیدنی باید با استانداردهای ایمنی سختگیرانه مطابقت داشته باشند. این استانداردها تضمین میکنند که پلاستیک هیچ گونه ماده مضری را به محتویات بستهبندی وارد نمیکند. رعایت این مقررات مستلزم انتخاب دقیق مواد اولیه و کنترل کیفیت دقیق در سراسر فرآیند تولید است.
نتیجه گیری
همانطور که می بینید، قالب گیری پریفرم پلاستیک PET یک فرآیند پیچیده با چالش های زیادی است. اما در شرکت ما، ما به طور مداوم برای غلبه بر این چالش ها کار می کنیم. ما در تحقیق و توسعه سرمایه گذاری می کنیم تا طراحی قالب خود را بهبود بخشیم، فرآیندهای تولید خود را بهینه کنیم و روش های کنترل کیفیت خود را ارتقا دهیم.

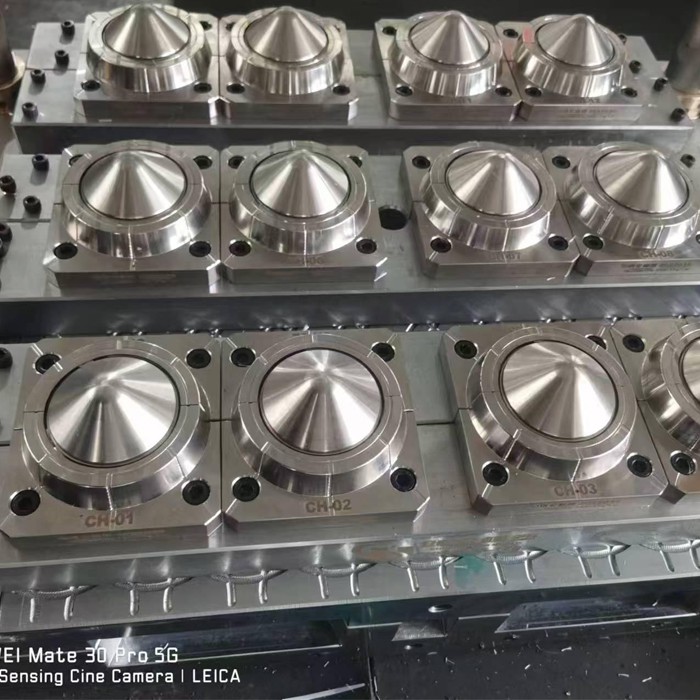
اگر در بازار قالب های پریفرم با کیفیت بالا هستید، خواه یکقالب جاریا یک قالب چند حفره ای، ما دوست داریم با شما گپ بزنیم. ما تخصص و تجربه داریم تا بهترین راه حل ها را برای نیازهای قالب گیری پریفرم به شما ارائه دهیم. بنابراین، از تماس گرفتن و شروع گفتگو در مورد نیازهای خود دریغ نکنید. ما اینجا هستیم تا به شما کمک کنیم در کسب و کار خود موفق شوید.
مراجع
- "فرآوری پلاستیک: اصول و مدل سازی" توسط Z. Tadmor و CG Gogos
- "قالب سازی مواد ترموپلاستیک" نوشته جیمز ال ترون
- گزارش های صنعت در مورد قالب گیری پلاستیک PET از موسسات تحقیقاتی مختلف


